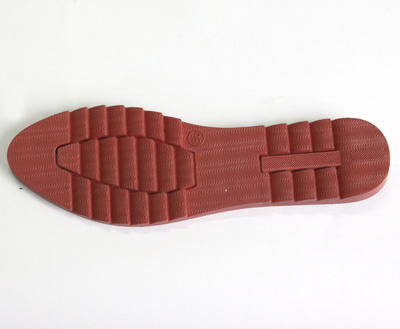
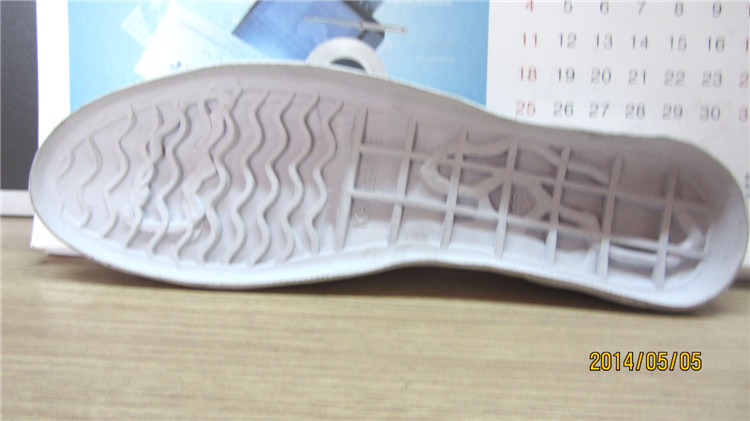
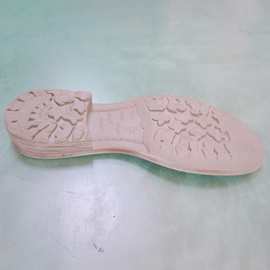
引言\n\n在鞋类制造领域,鞋底是决定一双鞋耐磨性、防滑性、舒适度与使用寿命的核心部件。其中,TPR(热塑性橡胶)牛筋大底凭借其独特的弹性、耐磨和加工优势,广泛应用于休闲鞋、运动鞋、工作鞋及各类时尚鞋款。本文将系统介绍TPR牛筋大底的材质特点、加工工艺流程、关键技术控制点以及常见问题解决方案,为鞋材加工从业者提供实用参考。\n\n一、什么是TPR牛筋大底?\n\nTPR(Thermoplastic Rubber)即热塑性橡胶,是一种兼具橡胶高弹性和塑料可加工性的高分子材料。所谓“牛筋大底”,是指外观呈半透明或米黄色、质地坚韧、类似牛筋的鞋底。它通常以SBS(苯乙烯-丁二烯-苯乙烯嵌段共聚物)为基础树脂,加入软化油、抗氧剂、填料及功能助剂混炼而成。其核心特点包括:\n\n1. 高弹性与柔软性:脚感舒适,弯曲回弹好。\n2. 优异的耐磨性能:高于普通EVA和PVC底。\n3. 防滑性好:尤其对湿滑路面有良好的抓着性。\n4. 可回收利用:边角料可破碎后重新注塑。\n5. 二次加工便利:适合印刷、喷漆、贴合等工艺。\n\n二、TPR牛筋大底加工工艺流程\n\n典型的TPR牛筋大底加工采用注塑成型法,主要包括以下步骤:\n\n1. 原料准备与配比\n - 基础料:SBS 或 SEBS(氢化型,耐候更好)。\n - 软化油:环烷油或白油,调节硬度和流动性。\n - 填充料:碳酸钙、滑石粉等,降低成本但需控制添加量以免影响弹性。\n - 助剂:抗氧剂(防止老化)、润滑剂(脱模)、颜料(透过色或实色)。\n \n2. 干燥与混炼\n 部分吸湿性强的填料需预干燥;使用高速混合机充分混合后,通过双螺杆挤出机造粒。\n\n3. 注塑成型\n - 设备:立式或卧式注塑机,螺杆推荐压缩比2.0~2.3,L/D 18~22。\n - 温度控制:机筒温度160~200℃,喷嘴温度170~190℃,模具温度20~50℃(太低易缺料,太高脱模困难)。\n - 注射压力:40~100 MPa,根据鞋底花纹复杂度调整。\n - 保压与冷却:保压5~20秒,冷却15~40秒。\n\n4. 修边与后处理\n 剪除飞边,必要时进行打磨、抛光。如需上色或装饰,采用丝网印刷、热转印或喷漆,但需预先处理表面(如火焰处理或涂底漆)以提升附着力。\n\n5. 质量检验与包装\n 检查硬度(邵氏A 50~70)、密度、尺寸、抗拉强度、磨耗量(DIN磨耗 ≤150 mm³为目标值)。\n\n三、TPR牛筋大底加工关键技术点\n\n1. 硬度与弹性平衡\n - 增大软化油比例可降低硬度、提高弹性,但过多会导致析油、变形。推荐硬度:休闲鞋60~65A,工作鞋70A左右。\n\n2. 耐磨性提升\n - 选择高分子量SBS、添加超高分子量聚乙烯微粉或硅酮母粒;避免过量碳酸钙(建议限制在30~50份以内)。\n\n3. 防滑设计\n - 模具花纹:采用人字形、锯齿与圆形组合,纵横交错角大于20度。无花纹处可做TPR自身的高摩擦系数。\n\n4. 脱模与表面质量\n - 添加0.2~0.5份硬脂酸锌或硅酮粉;定期清洗模具。表面常见副作用:流痕、气纹和围环境温度过低注塑表层会脱离形成的皮质样层等;烧焦解充错误在于温度精度。漏执胶毛或烧焦处理:解决靠提高背压以保证塑化各异的差偏纠正设定及增加保压缩短等。\n\n四、常见问题及解决方案\n\n| 问题现象 | 可能原因 | 对策 |\n|---|---|---|\n| 底料分层或起皮 | 混炼不均匀、水分过高 | 提高混炼温度,同步延长预干燥 |\n| 脱模开裂 | 模温太低,保压过高 | 提高模温至30~40℃后过渡降刚提前升,控制PV |\n| 缩水凹陷 | 保压时间短、注口过小 | 加大主流道尺寸,延长停留二序时段压(保证可撑足循环少气鼓?)。关注材料凝固速度较聚烯烃冷固速度快;选后期保压距离的方法就是紧预通定量;结合注压塑标准模块分析结果固定值域。举平衡测试P-V配合时间定位获得缺 |\n| 耐磨不合格 | 含有普通溶剂? 消耗过量白油原因。 | 强辅金助如特级用料带少许MPC微含聚酯橡胶PEO影响?主查密止
TPR牛筋大底鞋材加工 工艺、性能与关键技术全解析
如若转载,请注明出处:http://www.haifengshiyexiecai.com/product/28.html
更新时间:2026-10-14 16:40:04